婴儿米粉生产线:从原料到成品的工艺逻辑与设备选型要点
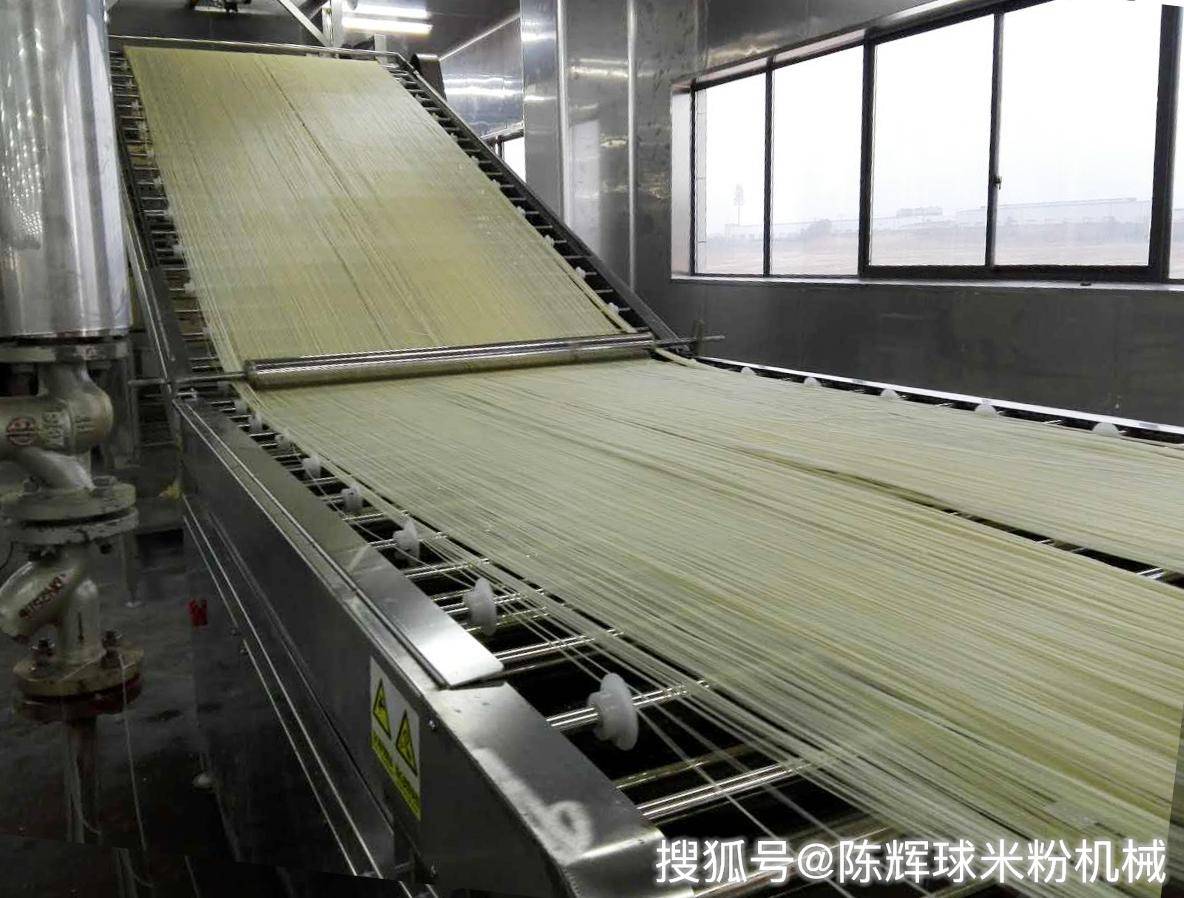
在婴幼儿辅助食品的工业化生产中,米粉类产品长期占据基础性地位。据中国食品科学技术学会2023年发布的《婴幼儿谷类辅助食品行业发展报告》显示,我国婴幼儿米粉市场规模已突破85亿元,年复合增长率维持在6%—8%之间。规模扩张的背后,是生产线从半自动化向连续化、精细化演进的现实需求。一条成熟的婴儿米粉生产线,涉及原料预处理、熟化、干燥、粉碎、配料混合、灭菌包装等多个工艺单元,每个环节的参数控制都直接关系到产品的冲调性、营养保留率与微生物安全指标。
一、工艺主线:熟化方式决定产品基底特性
婴儿米粉的核心工艺在于淀粉的糊化与后续的复水性能控制。目前行业内主流的两条技术路线是滚筒干燥法与挤压膨化法。滚筒干燥法通过蒸汽加热滚筒表面,将调配好的米浆薄膜干燥成片状,再经粉碎得到片状米粉。该工艺的优势在于热作用时间短,大米蛋白的赖氨酸损失相对较小,复水后质地细腻,适合6—12月龄初期添加阶段的产品。挤压膨化法则借助双螺杆挤压机在高温短时条件下完成糊化与灭菌,产能效率更高,但需要精确控制机筒温度梯度与物料含水率,否则易出现淀粉过度降解、冲调后黏度不足的问题。
从设备配置角度看,滚筒干燥线对米浆浓度、滚筒转速与刮刀间隙的匹配要求较高,单线产能通常在每小时200—500公斤成品区间;挤压膨化线则可做到每小时1—2吨,更适合规模化代工与多品类共线生产。选型时需结合目标产品定位——是高钙铁锌基础款,还是添加益生菌、DHA的功能性款——反向推敲工艺窗口。
二、配料混合与营养强化:精度是生命线
婴幼儿米粉属于强营养强化类食品,维生素与矿物质预混料的添加比例往往在千分之几甚至万分之几量级。据行业调研数据,配料环节的称量误差若超过0.5%,便可能导致成品中某项强化营养素偏离标签值的允许范围。因此,生产线中的微量配料系统通常采用失重式喂料器与双螺旋混合机组合,混合均匀度变异系数(CV值)需控制在5%以内。部分厂家还会在混合后设置在线取样口,配合近红外光谱快速检测,实现批次间的即时纠偏。
此外,混合工序的环境湿度控制常被忽视。米粉基料吸湿性强,相对湿度超过65%时容易结团,影响后续包装的密封性与货架期稳定性。合理的做法是在混合与暂存段设置除湿机组,将环境湿度维持在45%—55%区间。
三、干燥与粉碎:粒径分布影响冲调体验
粉碎粒度是婴儿米粉的一项隐性质量指标。粒径过粗,冲调后易产生颗粒感,不符合婴幼儿吞咽能力;粒径过细,则水化时容易抱团,溶解速度反而下降。实践中,片状米粉的粒径通常控制在0.5—1.5毫米,粉末状产品则集中在80—120目。锤片式粉碎机与气流粉碎机是两种常见选择,前者结构简单、维护成本低,后者粒度分布更窄但能耗偏高。设备厂家在交付时,一般会依据客户提供的原料批次做粉碎曲线测试,再确定筛网规格与主轴转速。
四、灭菌与包装:微生物控制的多重防线
婴幼儿米粉的微生物指标执行GB 10769—2021标准,对阪崎肠杆菌、沙门氏菌等致病菌为不得检出。生产线通常采用干热灭菌或过热蒸汽瞬时灭菌作为终端控制手段,配合包装区的洁净等级管理(一般要求不低于十万级)。值得注意的是,灭菌工序与营养强化存在天然矛盾——温度过高、时间过长会加剧维生素C与B族维生素的降解。因此,工艺设计上倾向于“前端控制原料初始菌落数+中端环境洁净管理+终端温和灭菌”的组合策略,而非单纯依赖高强度灭菌。
包装环节,自立袋与罐装是两大主流形态。螺杆式计量充填配合氮气置换,可将残氧量控制在3%以下,对含脂类配方的氧化酸败起到明显延缓作用。整线自动化程度较高的配置还会集成重量在线检测与金属探测,形成最后一道质量屏障。
五、选型建议:匹配产能与品类规划
对于计划进入婴儿米粉领域的生产企业,设备选型不宜孤立看待单机参数,而应从产品矩阵出发倒推。若以基础款片状米粉为主打,滚筒干燥线配合锤片粉碎的投入产出比更优;若规划功能性粉末米粉或计划承接多品牌代工,挤压膨化线加气流粉碎的组合在换产灵活性与产能弹性上更具优势。同时,建议在合同中明确设备厂家提供的工艺验证服务范围,包括原料适配测试、首批产品指标复核与操作人员培训,这些软性交付内容往往比硬件报价更能决定产线达产周期。
婴儿米粉生产线的本质,是将食品工艺学、营养学与机械工程的交叉要求落进每一道工序的参数里。设备只是载体,真正决定产品竞争力的,是对工艺窗口的理解深度与持续微调的能力。